Quando a impressão 3D não gruda na mesa, quase sempre o defeito está na primeira camada: a linha sai arredondada, se move junto com o bico ou cola em alguns pontos e solta em outros. A ordem certa para resolver é testar primeiro o que falha mais, limpar a superfície, conferir a distância do bico, revisar calor e velocidade da primeira camada, checar o estado do filamento e só depois suspeitar de empeno ou defeito de hardware.
O que fazer quando a impressão 3D não gruda na mesa
Se a peça solta logo no começo, o erro mais comum é sair trocando várias configurações ao mesmo tempo. Isso atrapalha o diagnóstico e faz uma causa simples parecer um problema maior. O caminho mais rápido é mexer em um fator por vez e repetir sempre o mesmo teste curto.
Use um arquivo pequeno, com base larga e sem suporte, para observar a primeira camada inteira. Pode ser um quadrado fino ou uma peça de calibração simples. O importante é enxergar se o filamento está sendo levemente pressionado contra a mesa ou se está apenas deitado por cima.
Esta ordem costuma economizar tempo:
- Limpar a superfície de impressão.
- Conferir a distância entre bico e mesa na primeira camada.
- Ajustar o calor da mesa e do bico para o material usado.
- Reduzir a velocidade inicial.
- Verificar se o filamento absorveu umidade.
- Investigar empeno da mesa, sensor descalibrado, bico gasto ou obstrução parcial.
Se o sintoma é “a primeira camada não gruda”, essa sequência cobre do defeito mais frequente ao mais raro. Também evita desmontar a impressora antes de checar o básico.
1. Como corrigir a causa mais comum: superfície contaminada
A causa mais frequente é uma camada invisível de gordura dos dedos, poeira, resíduo de cola antiga ou resto de material queimado. Mesmo quando a mesa parece limpa, essa película já basta para prejudicar a adesão na mesa impressora 3D, principalmente em peças pequenas ou com pouca área de contato.
Como testar
Imprima um quadrado de primeira camada ocupando boa parte da mesa. Se algumas áreas grudam e outras soltam, ou se o centro funciona melhor que as bordas, a superfície é a primeira suspeita.
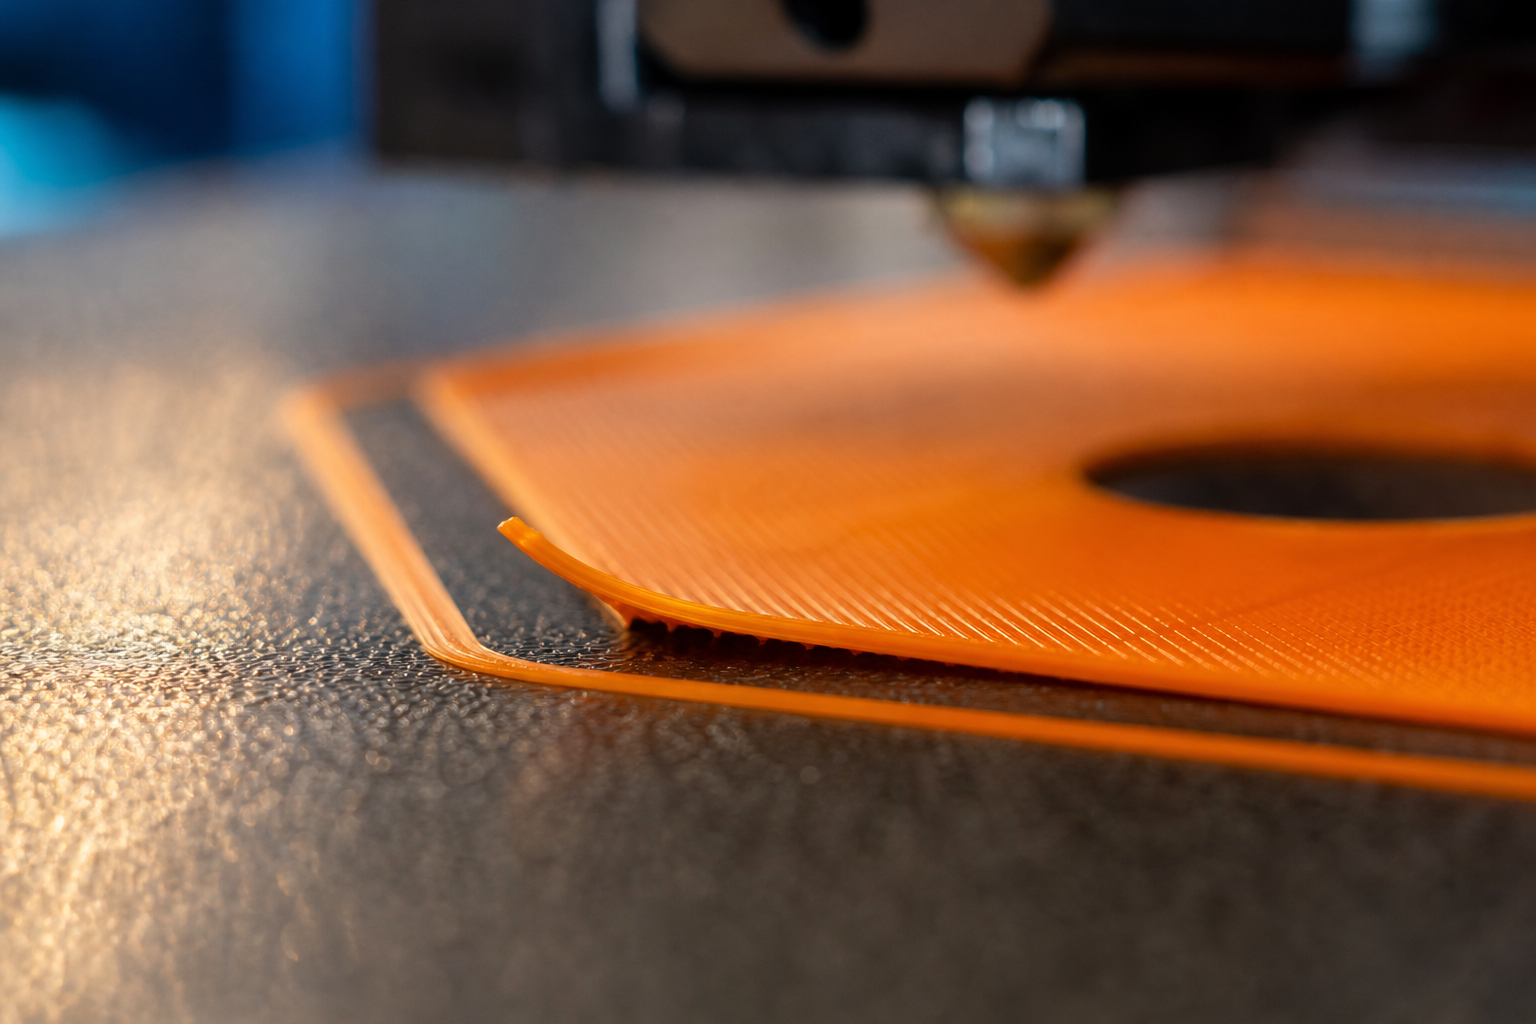
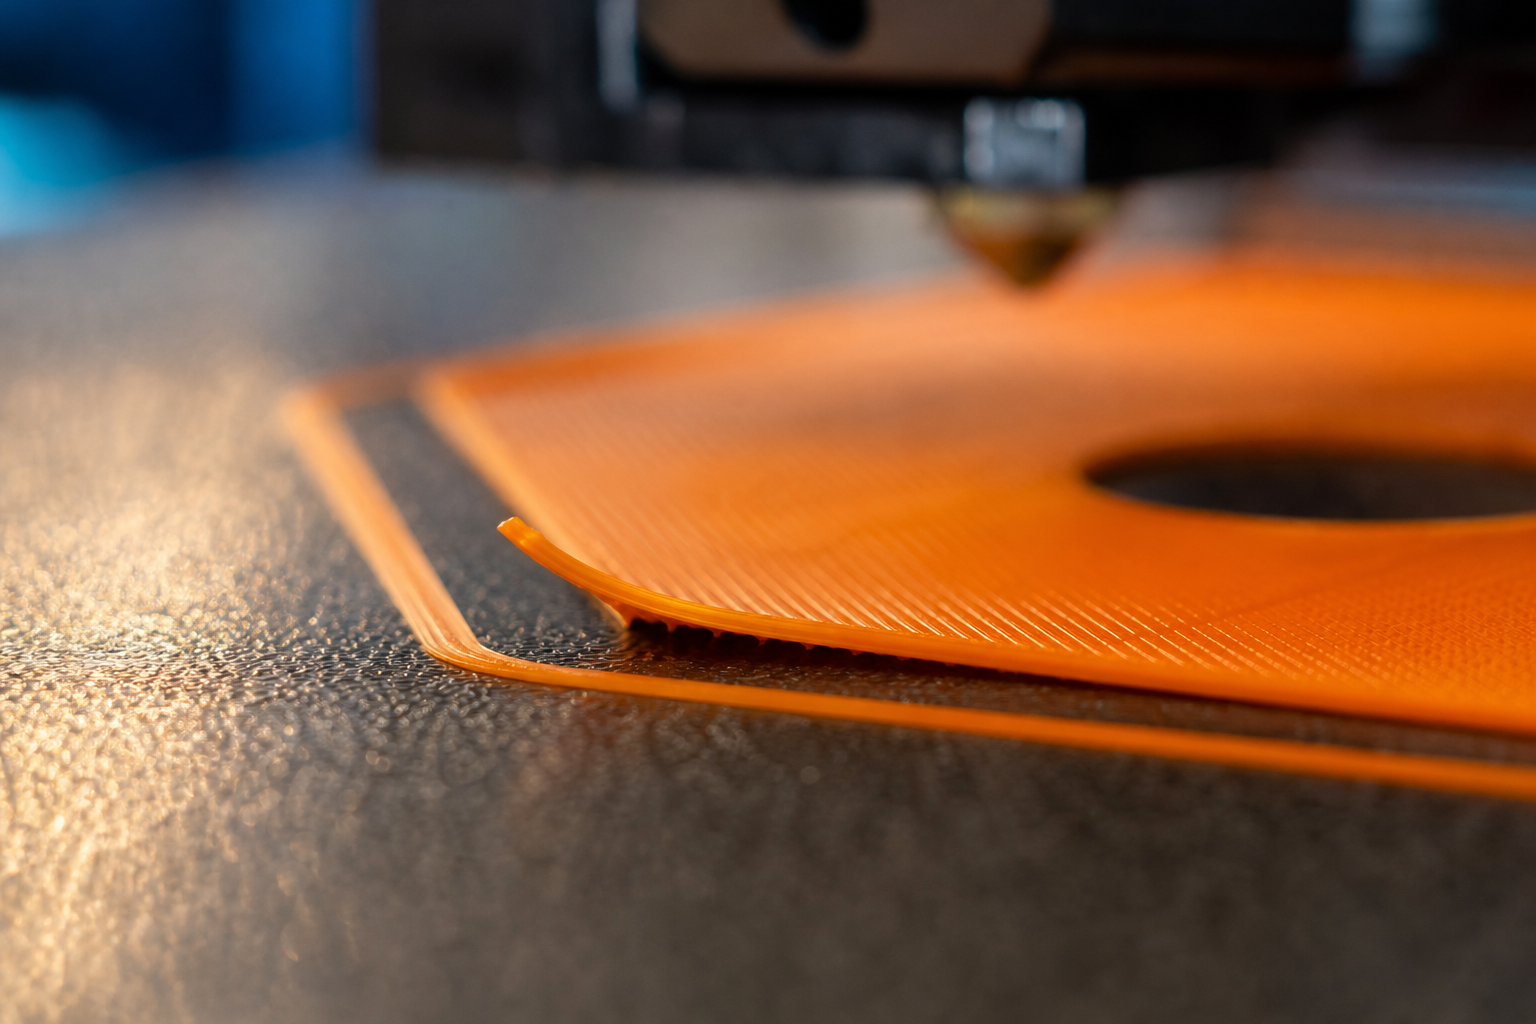
Outro sinal comum é a linha inicial sair bonita por alguns centímetros e depois começar a arrastar. Isso indica que o filamento até encosta, mas não encontra aderência estável.
Como resolver
Remova a chapa e faça uma limpeza adequada para o tipo de superfície da sua impressora. Evite tocar na área de impressão logo depois.
Em impressoras de entrada, três superfícies aparecem mais:
| Tipo de mesa | Como costuma se comportar | O que observar |
|---|---|---|
| Lisa | Favorece acabamento inferior uniforme e costuma aderir bem com PLA | Marca de dedo atrapalha bastante |
| Texturizada | Solta a peça com mais facilidade depois de fria | Pode exigir ajuste mais fino na primeira camada |
| Flexível com revestimento | Facilita retirada da peça dobrando a chapa | Quando o revestimento desgasta, a aderência cai |
Quem está começando costuma achar que toda “mesa flexível” melhora qualquer caso. Não é assim. O que muda é o revestimento da chapa, não só o fato de ela dobrar. Em PLA, superfície lisa costuma perdoar mais erro pequeno de ajuste. Em PETG, a relação com a chapa merece mais cuidado, porque o material pode agarrar demais em algumas superfícies e mal em outras. Em TPU, a compressão da primeira camada precisa ser bem controlada para a peça não deformar nem descolar nas bordas.
Se a chapa for PEI, a própria Prusa informa que a aderência pode cair depois de algumas centenas de horas de uso, especialmente quando a superfície já sofreu desgaste na documentação sobre primeira camada. Quando limpeza e calibração deixam de resolver numa chapa antiga, o estado do revestimento entra no diagnóstico.
2. Como ajustar a distância do bico quando a primeira camada não gruda
Se a linha do filamento sai redonda, quase sem ser achatada, a distância entre bico e mesa na primeira camada está grande demais. Se o bico raspa, falha ou empurra material para os lados, a distância pode estar pequena demais. Os dois extremos causam soltura.
Como testar
Rode uma calibração de primeira camada e observe o desenho da linha:
- Linha alta e arredondada: pouca pressão contra a mesa.
- Linha muito esmagada, com bordas levantadas: bico perto demais.
- Linhas separadas entre si: distância grande demais.
- Superfície contínua e levemente unida: ajuste próximo do ideal.
Quando o bico arrasta a linha por alguns milímetros antes de ela fixar, o sintoma bate com relatos de usuários no fórum da Prusa sobre arraste na primeira camada. Isso costuma apontar para altura inadequada, fluxo inconsistente ou sujeira localizada na superfície.
Como resolver
Faça o ajuste fino da primeira camada pelo menu da impressora ou no procedimento de calibração do fabricante. A meta não é “esmagar o máximo possível”, e sim obter uma linha contínua, levemente achatada e unida à linha vizinha sem excesso de material.
Se a máquina usa sensor automático, não descarte erro de sensor. Impressoras baratas podem manter o nivelamento automático ativo e, ainda assim, começar mal porque o sensor está descalibrado ou mal fixado. Quando o problema aparece igual em toda a mesa, o sensor entra mais cedo na suspeita. Quando só um lado falha, a mesa fora de plano ou empenada pesa mais.
Como cada material reage
- PLA: costuma aceitar bem pequeno erro de ajuste, por isso muita gente acha que a calibração está certa até trocar de material.
- PETG: mostra defeito de altura com mais clareza. Se o bico estiver baixo demais, a primeira camada fica áspera e acumulada.
- ABS: além da altura, sofre muito com contração. Mesmo com distância boa, as quinas podem levantar se a mesa e o ambiente não ajudarem.
- TPU: pode parecer grudado no começo e depois enrugar se a extrusão estiver excessiva.
Se o leitor busca “PLA não gruda na mesa”, vale checar essa etapa com atenção. Em PLA, muita falha atribuída a temperatura era, no fim, distância de bico.
3. Como acertar calor e velocidade da primeira camada
Se a superfície está limpa e a distância do bico parece correta, o próximo ponto é o conjunto de calor e velocidade. O filamento precisa sair na temperatura certa para se acomodar, e a mesa precisa manter calor suficiente para segurar a peça até as camadas seguintes estabilizarem.
Como testar
Mantenha o mesmo modelo de teste e mude só uma variável por vez. Primeiro ajuste a mesa, depois o bico, depois a velocidade. Se alterar tudo junto, você não descobre o que resolveu.
A Prusa recomenda, quando há falha de adesão, aumentar a temperatura da mesa em 5 a 10 °C na documentação de problemas de primeira camada. A mesma documentação também informa 215 °C para a primeira camada de PLA e 210 °C para as demais camadas no guia da Prusa para primeira camada.
Como resolver
Comece pelo perfil oficial do material no seu fatiador. Fatiador é o programa que prepara o arquivo para a impressão, como Cura, Orca Slicer, Bambu Studio ou PrusaSlicer. Se a impressora já vinha imprimindo bem e passou a falhar, compare o perfil atual com o perfil padrão do fabricante.
Depois ajuste nesta ordem:
- Suba a temperatura da mesa dentro da faixa recomendada para o material.
- Se necessário, revise a temperatura do bico na primeira camada.
- Reduza a velocidade inicial.
A Prusa sugere reduzir a velocidade para cerca de 75% nas três primeiras camadas quando há problema de adesão na base de ajuda da fabricante. Isso ajuda porque dá mais tempo para o filamento acomodar e transferir calor para a superfície.
O que muda por material
| Material | Comportamento comum na primeira camada | Ajuste que mais costuma pesar |
|---|---|---|
| PLA | Fácil de imprimir, mas sensível a superfície contaminada e pouca pressão na mesa | Distância do bico e limpeza |
| PETG | Mais pegajoso ao sair do bico, pode formar fios e marcar se o ajuste estiver baixo demais | Altura da primeira camada e velocidade |
| ABS | Tende a levantar cantos por contração térmica | Mesa mais quente e controle de ambiente |
| TPU | Flexível, pode enrolar no bico se extrudido rápido demais no começo | Velocidade menor e extrusão estável |
Esse é um ponto que muita busca no Google trata de forma genérica. Na prática, o ajuste que salva PLA nem sempre salva PETG. E o comportamento do ABS costuma ter mais relação com calor acumulado e ambiente do que com “cola” na mesa apenas.
4. Como saber se o filamento úmido está atrapalhando
Filamento úmido não é a primeira causa da lista, mas aparece bastante depois que limpeza, altura e calor já foram conferidos. O problema é mais comum em rolos mal armazenados ou materiais que passaram muito tempo expostos.
Como testar
Observe o comportamento do material durante a extrusão:
- estalos no bico;
- vapor ou fumaça leve saindo do filamento;
- superfície opaca ou áspera logo na primeira camada;
- linhas que variam de espessura sem motivo aparente.
Esses sinais não provam sozinhos que a umidade é a causa, mas justificam um teste com outro rolo que esteja bem armazenado. Se a impressão volta a grudar com o segundo rolo, o material anterior vira o principal suspeito.
Como resolver
Seque o filamento no equipamento indicado para isso ou use um rolo novo, guardado de forma adequada. Depois repita o mesmo arquivo sem mexer em mais nada. A ideia é isolar a variável.
A umidade costuma confundir o diagnóstico porque parece defeito de temperatura ou de mesa. Na prática, a linha sai instável e não assenta direito, então a adesão falha mesmo com o resto ajustado.
Quais materiais sofrem mais
PLA também pode absorver umidade, mas PETG, ABS e TPU costumam denunciar o problema com mais clareza. TPU, em especial, muda bastante o comportamento quando úmido, porque a extrusão perde consistência e a base da peça fica irregular.
Se a falha de adesão está aumentando o índice de perdas, isso pesa direto no custo de cada peça. Na calculadora de impressão 3D, a taxa de falha entra na conta porque material, energia e desgaste vão para o lixo quando a peça descola no começo.
5. Como identificar causas mais raras: mesa empenada, sensor ruim, bico gasto e obstrução parcial
Quando os testes básicos falham, vale investigar hardware. Esses casos são menos comuns, mas aparecem bastante em impressoras de entrada já usadas, montadas sem esquadro ou com manutenção atrasada.
Mesa empenada
Se a primeira camada gruda em um canto e falha no outro, mesmo depois de ajuste e limpeza, a mesa pode não estar plana. Um sensor automático compensa parte do desvio, mas não faz milagre quando o empeno é grande ou quando a malha de compensação está mal configurada.
Teste: imprima um padrão de primeira camada ocupando quase toda a área útil. Compare o aspecto das linhas em cada região.
Solução: refaça a malha de nivelamento da máquina, confira fixação da chapa e, se o desvio continuar, investigue a base aquecida ou o conjunto do eixo.
Sensor de nivelamento mal calibrado
Impressoras com sensor automático passam a impressão de que esse problema não existe. Existe. Se o sensor mede errado, a máquina repete o erro com consistência.
Teste: se a distância aparente entre bico e mesa muda sem motivo entre impressões iguais, ou se o ajuste fino perde efeito, o sensor merece inspeção.
Solução: refaça a calibração do sensor e verifique fixação, altura e chicote. Em muitos casos, o defeito está no suporte levemente solto, não no sensor em si.
Bico gasto
Um bico desgastado altera o formato da saída do filamento. Isso bagunça a largura real da linha e pode piorar a adesão sem que o operador perceba de imediato.
Teste: observe se a extrusão sai torta, lateralizada ou mais larga do que o esperado. Compare com um bico novo, se possível.
Solução: troque o bico quando houver desgaste visível, impressão muito acumulada ou histórico de uso com materiais abrasivos.
Obstrução parcial ou under-extrusion
Se entra pouco material, a primeira camada até toca a mesa, mas não forma uma linha contínua e pressionada. O resultado é uma base falhada.
Teste: procure trechos com linha fina demais, falhas aleatórias ou extrusão irregular desde a linha de purga.
Solução: faça limpeza do bico, verifique engrenagem do extrusor, tensão do alimentador e integridade do filamento. A documentação da Prusa sobre falhas na primeira camada inclui under-extrusion e obstrução parcial entre as causas que podem parecer defeito de aderência.
Quais erros evitar quando a peça não fixa na mesa
Trocar cinco configurações de uma vez é o erro que mais alonga o problema. Se o leitor sobe calor, abaixa o bico, muda fluxo e troca de filamento ao mesmo tempo, perde a chance de saber o que funcionou.
Outros erros comuns:
- limpar a mesa e tocar nela logo depois;
- compensar ajuste ruim com cola antes de diagnosticar a causa;
- usar perfil de PETG para PLA, ou o contrário;
- aumentar demais o calor do bico e piorar acúmulo de material;
- insistir num rolo suspeito sem testar outro;
- culpar a mesa quando o extrusor está falhando.
Também vale evitar uma crença comum: “se colou forte, então está certo”. Primeira camada exageradamente esmagada pode até segurar no início, mas prejudica acabamento, dimensão e remoção da peça.
Checklist prático para resolver adesão na mesa impressora 3D
Se a peça começa a soltar, siga este checklist na ordem:
- Limpe a superfície e evite encostar na área útil.
- Imprima um teste curto de primeira camada.
- Observe o formato da linha: redonda, esmagada ou uniforme.
- Ajuste a distância entre bico e mesa até a linha ficar contínua.
- Revise as temperaturas do perfil para o material correto.
- Se necessário, aumente a mesa em 5 a 10 °C, como orienta a Prusa.
- Reduza a velocidade inicial para cerca de 75% nas três primeiras camadas, como sugere a Prusa.
- Teste outro rolo de filamento.
- Verifique extrusão irregular, obstrução parcial e estado do bico.
- Faça um teste de primeira camada em toda a mesa para procurar empeno ou erro de sensor.
Se a falha muda de lugar, pense em superfície ou mesa. Se a falha se repete do mesmo jeito, pense em ajuste, perfil ou hardware.
Perguntas frequentes
PLA não gruda na mesa: o que fazer primeiro?
Comece limpando a superfície e conferindo a distância do bico na primeira camada. Em PLA, essas duas causas resolvem boa parte dos casos antes de mexer em temperatura.
Cola ou adesivo resolvem quando a primeira camada não gruda?
Podem ajudar em casos específicos, mas não devem esconder erro de ajuste ou superfície desgastada. Se a impressora só funciona com “gambiarra” constante, vale revisar a causa.
Como saber se o bico está alto ou baixo demais?
Olhe a linha da primeira camada. Se ela sai arredondada e se move fácil, falta aproximação; se raspa, acumula e fica áspera, há pressão excessiva.
PETG e TPU exigem cuidado diferente do PLA?
Sim. PETG costuma ser mais sensível à altura da primeira camada, e TPU reage melhor com velocidade inicial menor e extrusão estável.
Se a impressão falha logo no começo, a maior chance está nos itens simples: superfície, distância do bico e ajustes da primeira camada. Quando isso entra na rotina, sobra menos material perdido e menos tempo jogado fora. Para continuar acertando as contas de filamento, energia, desgaste e falha, o próximo passo útil é usar a calculadora de impressão 3D.
Deixe um comentário